
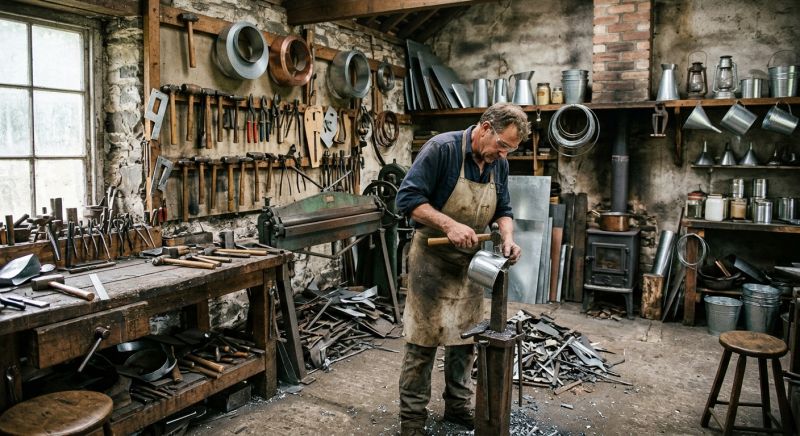
Une cuve de stockage, un silo à grains, un échangeur conçu pour résister à la pression : aucune de ces pièces ne sort d’une simple feuille de métal. Derrière chacune d’elles, il y a un chaudronnier. Que fait-il exactement, avec quels matériaux et quels gestes ? Tour d’horizon d’un métier technique et exigeant.
Qui est le chaudronnier industriel ?
Le chaudronnier industriel travaille la tôle et les profilés pour fabriquer de grands équipements, le plus souvent destinés à contenir un fluide, un gaz ou une matière en vrac. Son terrain de jeu va de l’atelier de fabrication aux chantiers de montage, et parfois jusqu’aux sites industriels eux-mêmes, où il faut intervenir vite sur une installation déjà en service.
Il ne faut pas le confondre avec ses cousins. Le chaudronnier de construction s’occupe plutôt de charpentes et de structures métalliques pour le bâtiment. Le tôlier fabrique des pièces en tôle, souvent en série et plus légères. Quant au soudeur, c’est un spécialiste de l’assemblage qui peut exercer dans bien d’autres métiers. Le chaudronnier, lui, maîtrise souvent un peu de tout cela, et c’est ce mélange qui le rend précieux.
Concrètement, il fabrique des cuves, des échangeurs, des réacteurs, des silos, des charpentes et des tuyauteries. Autant dire que son travail se retrouve aussi bien dans une raffinerie que dans une usine de yaourts ou une centrale électrique.

Les matériaux que le chaudronnier doit dompter
Avant de couper quoi que ce soit, le chaudronnier doit savoir ce qu’il tient entre les mains. L’acier au carbone reste le plus courant, robuste et abordable. Mais dès que le produit stocké devient corrosif, on passe aux aciers inoxydables. Viennent ensuite les alliages spéciaux pour les hautes températures ou les fortes pressions, et l’aluminium, plus léger, qu’on retrouve souvent dans l’agroalimentaire.
Le choix de la nuance n’est jamais anodin. Une mauvaise lecture coûte cher. Une cuve en acier au carbone posée pour contenir de l’acide finira par se perforer. Corrosion, pression, température : ces trois critères guident la décision, et ils se combinent rarement de façon simple.
Ce qui distingue un bon chaudronnier, c’est sa capacité à lire une tôle avant de la travailler. Le sens de laminage, la fibre, un léger défaut de surface, tout cela compte. Il y a un peu de flair là-dedans, mais surtout beaucoup d’expérience.
Pour trouver un atelier de chaudronnerie industrielle, vous pouvez consulter la rubrique dédiée de l’Annuaire B2B France, utile quand on cherche un sous-traitant pour un besoin précis.
Les gestes du métier, étape par étape
Un ouvrage de chaudronnerie se construit dans un ordre précis. Chaque étape conditionne la suivante, et une erreur de traçage se paie au montage, parfois plusieurs jours plus tard.
Le traçage et le développé
Tout commence sur la tôle, avec le traçage. Il faut calculer le développé d’un cylindre ou d’un cône, c’est-à-dire la forme à plat que prendra la pièce avant d’être roulée. Sur le papier, la formule paraît simple. En atelier, on découvre vite qu’il faut tenir compte de l’épaisseur, du rayon de pliage et de l’allongement de la matière.
Les gabarits et le calepinage restent des savoir-faire qu’aucune CAO ne remplace complètement. Le logiciel donne la forme parfaite. Le chaudronnier, lui, sait où la tôle va réagir.
Le découpage
Oxycoupage, plasma, laser, cisaille : chaque procédé a son domaine. L’oxycoupage reste difficile à battre sur les fortes épaisseurs d’acier au carbone. Le plasma est plus rapide sur la tôle moyenne et supporte bien les inox. Le laser donne une coupe nette, idéale pour les petites pièces complexes. Et la cisaille, qui paraît rustique, reste la solution la plus propre pour les découpes droites en série.
Le cintrage, le roulage et le pliage
Ici, tout se joue à la presse plieuse et à la rouleuse. Le défi s’appelle le retour élastique : après pliage, la tôle revient un peu vers sa forme initiale. Il faut donc plier au-delà de l’angle visé, et ce dépassement dépend de la matière, de son épaisseur et parfois même de la température de l’atelier. Deux tôles identiques ne se comportent jamais tout à fait pareil.
L’assemblage et le soudage
Le soudage est sans doute la partie la plus visible du métier. Chaque procédé répond à un besoin :
- MIG/MAG : rapide, adapté aux longs cordons et à la productivité
- TIG : précis, idéal pour les passes de fond et les matériaux sensibles
- Électrode enrobée : robuste, pratique sur chantier et en extérieur
La préparation compte autant que le cordon lui-même. Chanfreins bien dessinés, passes régulières, et surtout un contrôle de la déformation. Une soudure qui tire la pièce de travers, c’est une journée de redressage en plus, ou une pièce bonne à jeter.
Le contrôle et la conformité
Lire un plan et respecter les tolérances, c’est la base. Mais l’industrie veut aussi la preuve que l’équipement tiendra. Les contrôles non destructifs entrent alors en jeu : ressuage pour repérer les fissures en surface, ultrasons pour sonder l’épaisseur, radiographie pour voir à l’intérieur d’une soudure.
La traçabilité n’est pas un détail administratif. Chaque pièce doit pouvoir être reliée à ses matières, à ses soudeurs et à ses contrôles. Quand une cuve arrive sur un site classé, c’est ce dossier qui rassure l’exploitant, bien plus qu’une belle finition.
Outils et machines du chaudronnier moderne
L’atelier d’aujourd’hui ressemble de moins en moins à celui d’il y a trente ans. Les presses plieuses sont pilotées par commande numérique, les poinçonneuses enchaînent les trous à grande vitesse, et les cisailles se règlent en quelques secondes.
Les robots de soudage et les postes automatisés font eux aussi leur entrée. Pour les séries répétitives, le gain de temps est considérable. Mais sur une pièce unique, ou sur un ouvrage qui n’a jamais été fait deux fois à l’identique, la machine patine. Le jugement humain reste décisif.
Quant à la CAO et à la FAO, elles ont changé la donne sans remplacer le métier. Le dessin se fait à l’écran, et le programme de découpe sort directement du logiciel. Il faut tout de même vérifier, ajuster, et comprendre pourquoi la pièce ne rentre pas dans le gabarit.
Se former au métier : les voies d’accès
Il existe plusieurs portes d’entrée, du CAP aux formations de niveau bac dans la chaudronnerie industrielle, complétées par des certifications de spécialisation. L’alternance reste souvent le meilleur chemin : on apprend sur le terrain tout en étant rémunéré.
Côté soudure, les qualifications attestent qu’un soudeur sait tenir un procédé donné sur un matériau donné. Sans elles, impossible d’accéder à certains chantiers. Les habilitations, elles, couvrent la sécurité : travail en hauteur, espaces confinés, électricité.
Et le parcours ne s’arrête pas au poste d’opérateur. Avec de l’expérience, on peut devenir chef d’équipe, puis rejoindre le bureau d’études ou le service méthodes. Le geste de départ reste la base de tout le reste.
Un métier au cœur de l’industrie
La transmission du savoir-faire
Le savoir-faire du chaudronnier se transmet à l’atelier, au coude-à-coude. C’est un apprentissage long, qui repose autant sur l’observation des anciens que sur la pratique. Quand la transmission se rompt, c’est une part du métier qui disparaît avec ceux qui le portent.
Des secteurs variés
L’énergie, la chimie, la pharmacie, l’agroalimentaire, le ferroviaire, le nucléaire, la défense : presque tous les grands secteurs industriels font appel au chaudronnier. Chacun a ses exigences, ses normes et ses délais.
Un savoir-faire difficile à remplacer
On entend parfois que l’automatisation finira par tout faire. La réalité est plus nuancée. Sur les séries, les robots font le travail. Sur les pièces uniques, les équipements sur mesure ou la maintenance, le geste humain reste irremplaçable, comme lorsqu’il s’agit d’ajuster une virole au millimètre près.
Évolution, conditions de travail et perspectives
Le métier offre des évolutions claires. Soudeur qualifié, contrôleur, chef d’équipe, chargé d’affaires : les débouchés existent, à condition de vouloir progresser et de savoir gérer des hommes ou des chantiers.
Côté conditions de travail, l’atelier est bruyant, il fait chaud près des postes de soudage, il faut capter les fumées, et les horaires peuvent bouger selon les commandes. La sécurité est stricte, avec des équipements de protection individuelle à porter en permanence : gants, lunettes, casque, chaussures de sécurité. Ce n’est pas un métier de bureau, et ce n’est pas un métier pour tout le monde. Mais ceux qui s’y plaisent y restent souvent très longtemps.
Si cette voie vous intéresse, renseignez-vous sur les formations en alternance de votre région et demandez à visiter un atelier. Vous pouvez aussi découvrir d’autres métiers techniques, qui détaillent d’autres parcours de l’industrie.
Poster un Commentaire
Vous devez vous connecter pour publier un commentaire.